从样张到签样再到量产,容差怎样叠起来

样张对标准允许多少、签样对样张允许多少、量产对签样又允许多少,这三段会叠起来。每段都写 2,量产对最初标准就可以到 6,客户却以为全程都在 2 以内。生产容差要写成对哪一张、一个数字,不要把三段口头加在一起。
标准、签样和量产三张纸叠在一起

样张对标准允许多少、签样对样张允许多少、量产对签样又允许多少,这三段会叠起来。每段都写 2,量产对最初标准就可以到 6,客户却以为全程都在 2 以内。生产容差要写成对哪一张、一个数字,不要把三段口头加在一起。

标准、签样和量产三张纸叠在一起

三段各是一次比较

数码样对参考数据,用的是打样那张表。签字的印张对这张数码样,又用了一次生产或签样容差。后面每一卷对签字印张,再用一次。三次都“合格”,最后一卷离开最初参考的距离是三段之和,不是其中最小的那个 2。

要把这个说清楚,工单只留一个生产目标:要么对签字样,要么对参考数据,并写一个数。签字样自己必须先测过。没测过的签字样,后面所有“对签样合格”都没有起点。

工单上怎么写

写法 实际允许的 建议
样张 2、签样 2、量产 2,没写对谁 量产可能离标准 6 改成一句
量产对签样不超过 2 只约束这一段 签样先单独合格
量产对标准不超过 2 最紧,三段都不能再加 签样也得靠近标准

记录时写上

  1. 写下生产对的是签样还是标准。
  2. 签样自己的色差单独留档。
  3. 不要在报告里只写“在容差内”而不写对哪一张。

相关阅读

Written by

Editorial Team

Print quality & inspection specialists

We write about print quality inspection from the production floor: defects we have seen, standards we work against and equipment we have evaluated.

Related articles

一条平稳的密度趋势
标准与测量

什么时候密度目标仍然是对的过程控制

颜色已经对上签样、纸和墨都没换的时候,密度适合用来守住墨层,比每次都做全套色差快。客户投诉的是色相、墨是专色,或者纸白变了,密度目标就不够,要回到色差或 SCTV。...

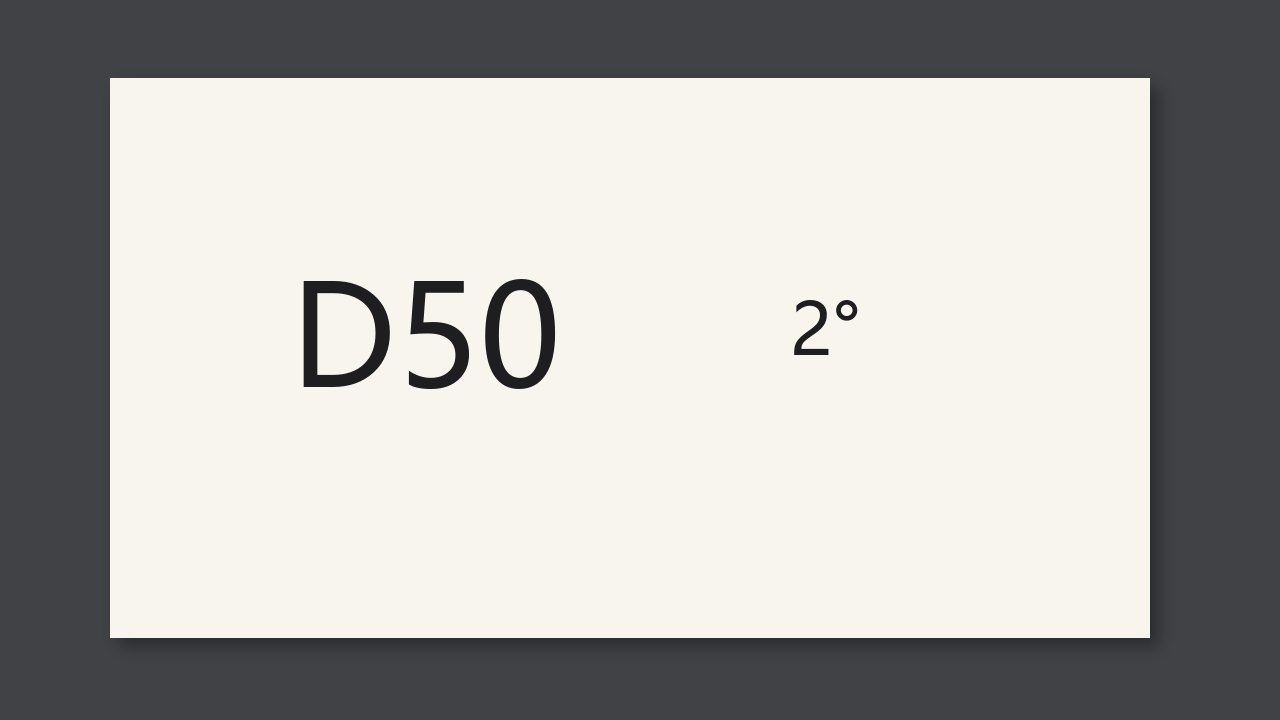
报告上写着 D50 和 2 度
标准与测量

每次读数怎样记下光源和观察者

印刷测量按 ISO 13655,计算颜色时用 D50 和 2° 观察者。每一次读数都要把这两个写上。有人改成 D65 或 10°,那一列就不能和 D50 的目标相减。看样台如果不是 D50,要另外...

一张还空着公式、条件和底衬的说明
标准与测量

“与刮样色差 2 以内”还有哪些没说清

“与刮样色差 2 以内”没说公式、测量条件、底衬、干湿和光源。ΔEab 的 2 和 ΔE00 的 2 不是同一个宽严。这五项没写之前,不要开印验收。写上之后,2 才是一个可以执行的数。

色票、刮样和印张上的三个红色块
标准与测量

客户给的潘通号怎样变成上机目标

潘通号只是名字。上机目标是在约定的测量条件下,从客户确认的实物测得的 L*a*b*。没有实物,就用在正式材料上的刮样;刮样签字之后,生产对刮样或签字印张,不再对扇子上...