色差过了,为什么看起来还是不对
ISO 12647-2 允许签样的实地离目标 5 ΔE*ab。旁边的 CIEDE2000 只供参考。实地可以过,画面仍然可以是错的。
签样上的青实地对样张是 2.8 ΔE00,黄是 3.1。控制台两个数旁边都是绿的。客户要说的不是色块,是一张脸:肤色比样张红,青品黄叠出来的灰偏暖。没有人在编。色块和画面说的是两件事,屏幕上只有其中一件。
签 ISO 12647-2 的活,得先分清标准管的是哪一件。
算数的那个数,和只作备注的那个数
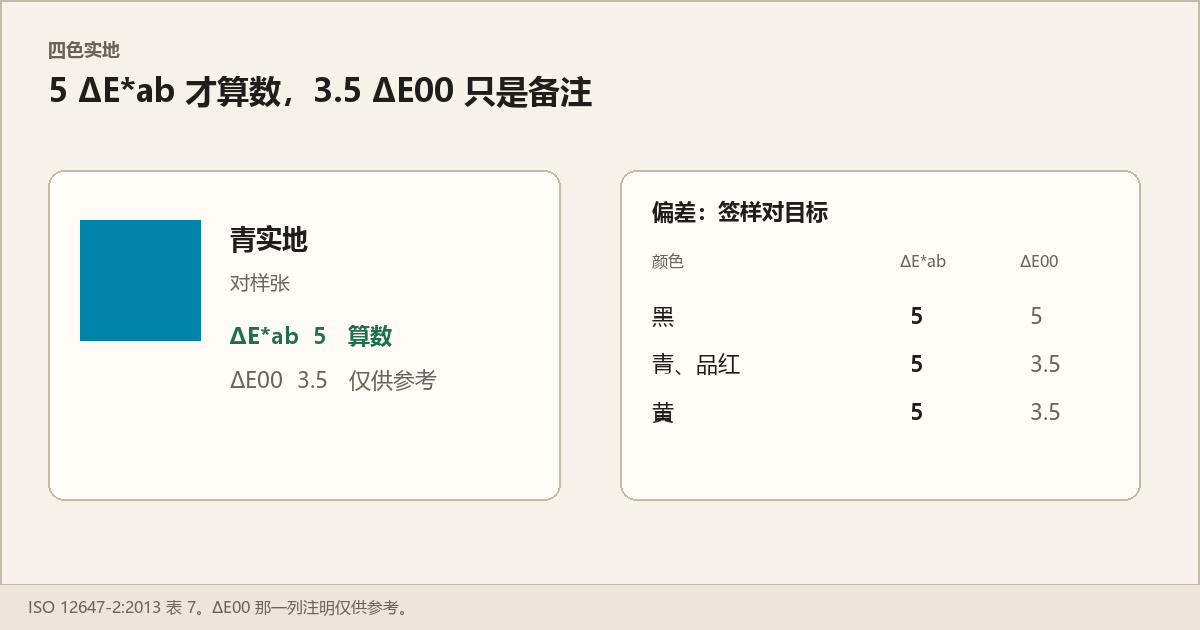
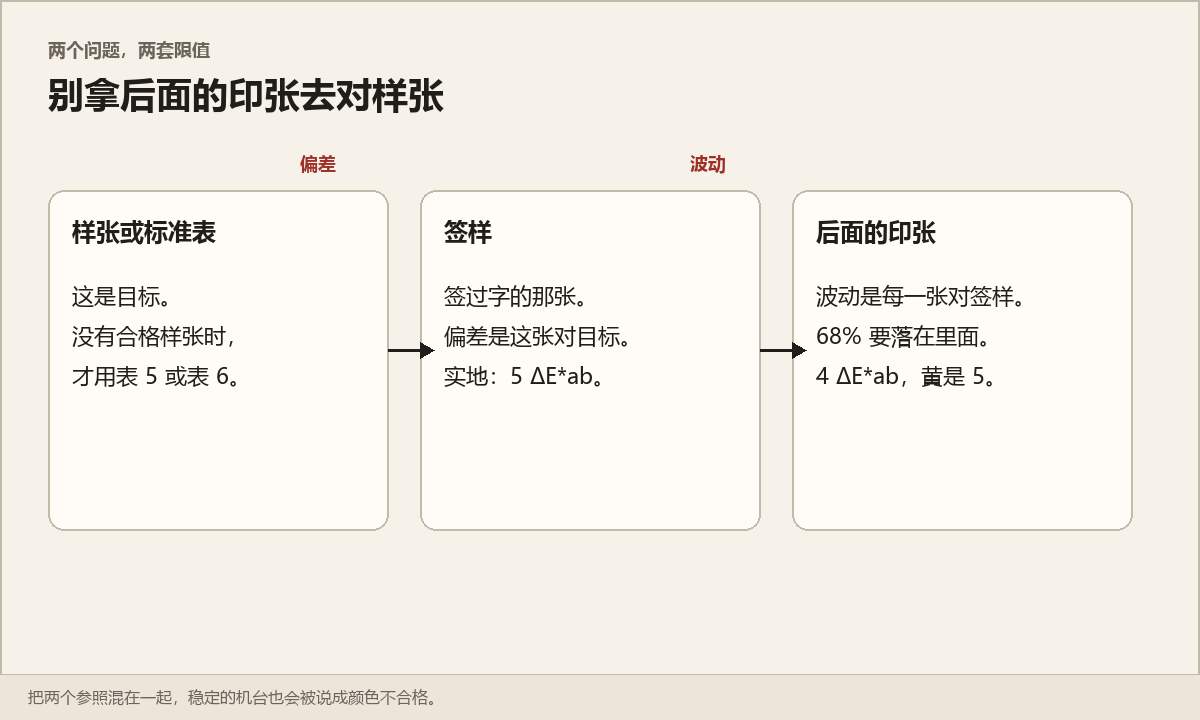
ISO 12647-2:2013 的表 7,给四色实地定了 CIELAB 公差。偏差栏是签样对目标。有合格样张或有特性数据时,目标就是那张样。谁也没给,才退回到表 5 和表 6 的色值。波动栏是后面的印张对这张签样,而且不是每一张都要卡死。合格的一批活,抽到的印张里至少 68% 要落在里面。
| 实地 | 偏差 ΔE*ab | 偏差 ΔE00 | 波动 ΔE*ab | 波动 ΔE00 |
|---|---|---|---|---|
| 黑 | 5 | 5 | 4 | 4 |
| 青 | 5 | 3.5 | 4 | 2.8 |
| 品红 | 5 | 3.5 | 4 | 2.8 |
| 黄 | 5 | 3.5 | 5 | 3.5 |
表下面那行注,是人最容易跳过去的。ΔE00 仅供参考,不是判定用的数。判定用的是 ΔEab,偏差上四个实地都是 5。一张纸 4.2 ΔE00、4.6 ΔEab,参考数的精神过了,判定数的字面也过了。反过来,3.2 ΔE00、5.4 ΔEab,屏幕可以很友善,标准真正用的那个量已经出了。合同写了哪一列,就读哪一列。合同只写了“ISO”,有约束力的是 ΔEab。
色相也在这张表里,在波动那一侧,给青、品红、黄。ΔH 封在 3。黑那一格没有色相公差,因为会走的不是黑的色相。青的 ΔE*ab 还在里面,色相已经转了,天和灰仍然会偏。合成的那个数把这件事盖住。软件能把 ΔH 调出来,就在加墨“修正”一块已经小于 5 的色之前先看它。
黄的波动窗口比别人宽:ΔEab 是 5,青、品红和黑是 4。表上就是这么写的。所以一块奶油底可以已经脏了,黄却还显示“合格”。签样之后黄走了 4.5 ΔEab,波动公差之内,浅色实地照样能被它带脏。公差是过程的限度,不是承诺设计扛得住。
不要拿正车去对样张
把这两件事混在一起,稳定的机台也会被说成颜色失败。
偏差问的是:签过的这张,离目标够不够近。波动问的是另一句:现在抽的这张,离我们签过的那张够不够近。第二句的参照是签样,不是样张。签完以后,一张对签样 3 ΔE*ab、对样张 6 的纸,可以同时落在波动里面、落在偏差外面。把它写成“颜色跑了”,完全取决于仪器里留的是哪个参照。
68% 这条,方向正好相反。标准没有说纸堆里每一张都在 4 以内。它说抽到的样品里 68% 在里面。哪张超过 4 就整车退掉的厂,比 ISO 紧。这是商业选择,常常也合理,就该这么说。把单独一张 4.2 叫成违反 ISO 12647-2,不是 4.3.2.3 写的。
实地也常常不是投诉真正指向的那块色。油墨颜色那一节的注 4 说得很直:二次色取决于色序、转移、流变和纸面,标准给不出一个同时罩住实地和叠印的窗口。红、绿、蓝可以动,青品黄实地纹丝不动。一张脸主要是这些叠印,再加上加进去的黑。四块实地旁边的绿灯,不代表那张脸。
画面在中间调里
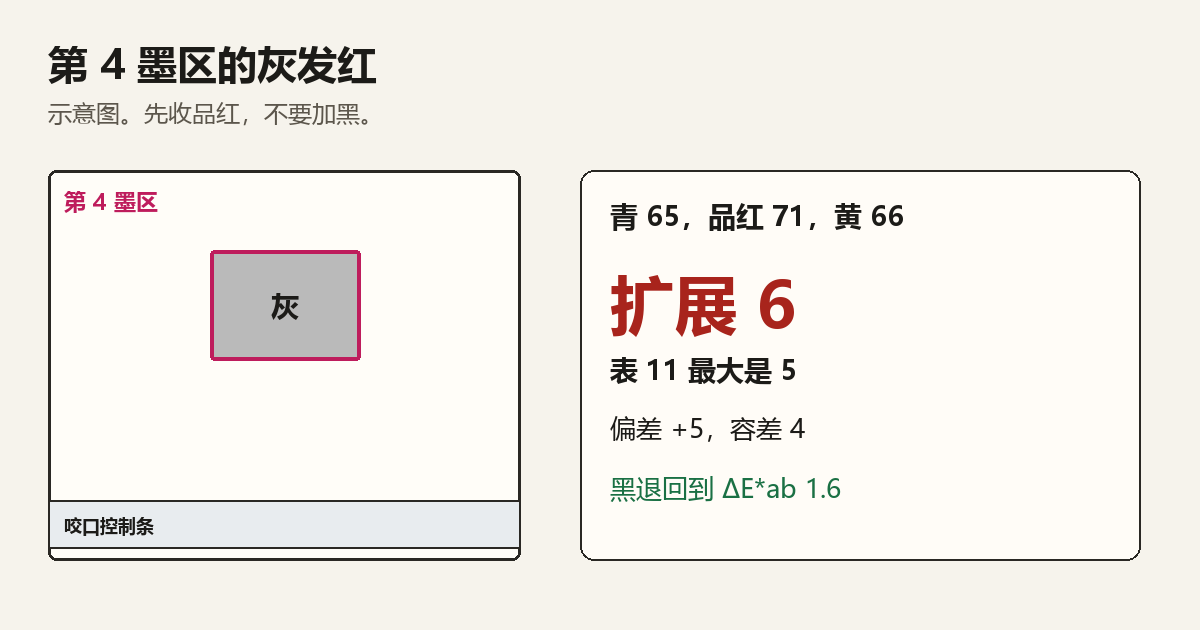
灰平衡更常是网点的问题,不是实地的问题。表 8 里铜版单张纸那条曲线,50% 网点的网点增大目标是 16%。表 11 允许签样在中间调目标两侧各偏 4 个百分点,所以 50% 的网读到 12% 到 20%,偏差都还在里面。中间调扩展,是青、品红、黄三者网点增大的最大和最小之差,上限 5 个点。
这扇门很宽。青的中间调重 4 个点,黄的中间调轻 4 个点,各自都能过。三色叠出来的灰,看你运气往哪边,会青,也会暖。加青墨去修,动的是本来合格的实地,暗调往往还在原地。先看的是网点曲线和扩展,不是实地 ΔE。
有两个测量习惯会把这件事弄得更糟。
衬底。薄纸在白衬和黑衬上读数不一样。合格判定允许用其中一种,不允许在同一次争执里把两种拿来比。样张是白衬量的,机台控制条是黑衬仪器量的,你看到的差里有一块是那块板。
光。ISO 13655 把测量分成几种模式。M0 是旧的钨丝灯,紫外没有控制。M1 是含紫外的 D50,FOGRA51 和带荧光增白剂的铜版,该用这个。M2 把紫外切掉,不看增白剂。同一块青,三种模式下是三个数。没有哪一种抽象地“更 ISO”。数只能去比用同一种模式做出来的目标。FOGRA51 的目标是 M1。仪器停在 M2 上去读它,然后争论油墨,争的是灯。
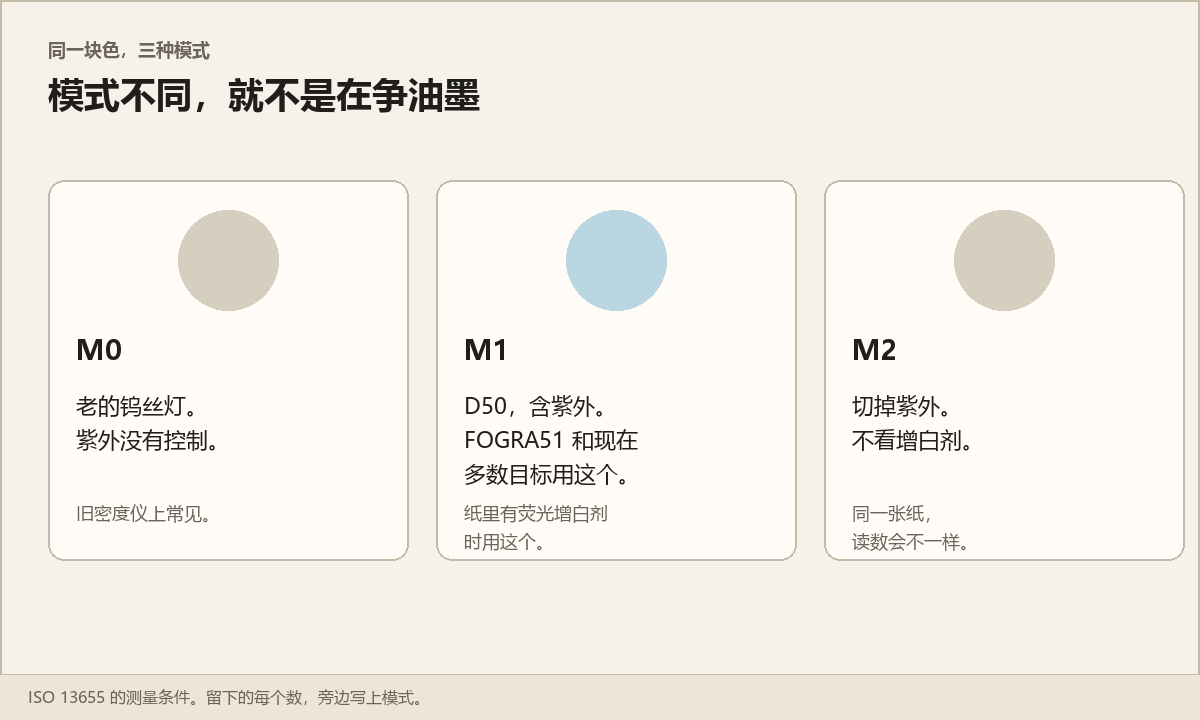
把模式写在数旁边。一个没有 M0、M1 或 M2 的 ΔE,是没做完的测量。没有衬底、没有参照,也一样。“4.1”不是结果。“4.1 ΔE*ab,M1,白衬,签样对样张”才是。
后加工,和看样的灯
亚膜或光油会在签样之后改颜色,也改光泽。标准的注里写了:表面整饰可以让未整饰的那张纸,对不上成品。合同买的是覆膜的盒子,就量覆过膜的,或者事先说好签字签在没覆膜的那张上。不要到进货时才发现有一层膜。
看样灯是另一个不出声的变量。D50 灯箱和办公室里偏冷的 LED 不是一种光。一对油墨在一种光下重合,换一种光就分开。这是同色异谱,单一测量条件下算出来的 ΔE 预测不了它。争执只出现在客户办公室里,就到那间办公室去站一会儿。机台控制台上的色块,结不了一盏灯换了才出现的差。
密度还有它的用处
密度不适合拿去对另一家厂的样张。签样已经在了,用它守住后面的车,是合适的。通常的做法,也是标准那些注里写的做法:先把实地颜色做对,再从这张签样上读密度,后面就守这些密度。密度目标属于这套墨、这批纸、这台仪器。从另一种纸上搬来的密度,或者因为上个月那批活是这个数就敲进控制台的密度,不是 ISO 的目标。ISO 的目标是色度的。
所以控制台前,灯和眼睛不一致的时候,顺序很短。
一台仪器,一种模式,一种衬底,量色块,不量画面。动手之前先定这次问的是偏差还是波动。实地过了、画面不过,先打开网点增大和中间调扩展,再加墨。黄在那个仅供参考的 ΔE00 里,浅色底看起来还是不对,信这张纸。记录里如果只剩一个光秃秃的数,就再量一次,把模式写上。第二次测量要一分钟。它省下来的争执,会占掉后半个上午。