已经复合好的材料怎样检测

已经复合好的材料,还能看气泡、夹脏、折皱和能从外面看见的印刷缺陷。看不见的层间错位,复合之后测不到,不要在报告里写每一层都检过。气泡用透射或侧光,不用普通正光硬看。
复合膜里的气泡

已经复合好的材料,还能看气泡、夹脏、折皱和能从外面看见的印刷缺陷。看不见的层间错位,复合之后测不到,不要在报告里写每一层都检过。气泡用透射或侧光,不用普通正光硬看。

复合膜里的气泡

为什么这样判

两层膜夹住的脏点,正光下常常只是一个浅影。侧光或透射会让气泡边缘亮出来。看不清就换光,不要把阈值加到纸纹全报。已经封死的层,补不了套准,只能判定收不收。

对照

看什么 判定 不要
侧光下有一圈亮边 按气泡或夹脏 当成印刷白点加墨
外面能看见的漏印 可以判定 声称内层也检了
层间套准已无法看见 写明未检 补一个合格

换单或开卷时核对

  1. 复合后的工位改用能看见气泡的光。
  2. 用一处已知气泡确认会报警。
  3. 层间套准的结论只来自复合前。

相关阅读

Written by

Editorial Team

Print quality & inspection specialists

We write about print quality inspection from the production floor: defects we have seen, standards we work against and equipment we have evaluated.

Related articles

一盒里的几张说明书
应用

装进同一个盒子里的多页附件怎样检

装进同一个盒子里的多页附件,要检的是页数、顺序和版本,不只是每一页印刷漂亮。少一页用称重或视觉计数最直接。没有计数记录,就不能写这盒附件是齐的。

品牌方拿着色样站在印张前
应用

自有品牌方会量、印厂却没量的是什么

自有品牌方会量、印厂却常没量的,是签字色样旁边的品牌色,以及包装上的小字是否和最终稿一致。印厂若只量了机台四色条,会对不上品牌方的仪器。两边要约定同一块测量位置...

一张尚未成型的模内标
应用

模内标签在成型前怎样检测

模内标签要在成型前检完印刷和裁片,成型后再看,标签已经被塑进瓶子,很多缺陷无法剔除。成型前的结论要跟着这一叠裁片走。缩水造成的变形不要回写成印刷套准失败。

高速移动的罐或瓶标
应用

高速饮料线上什么会先失败

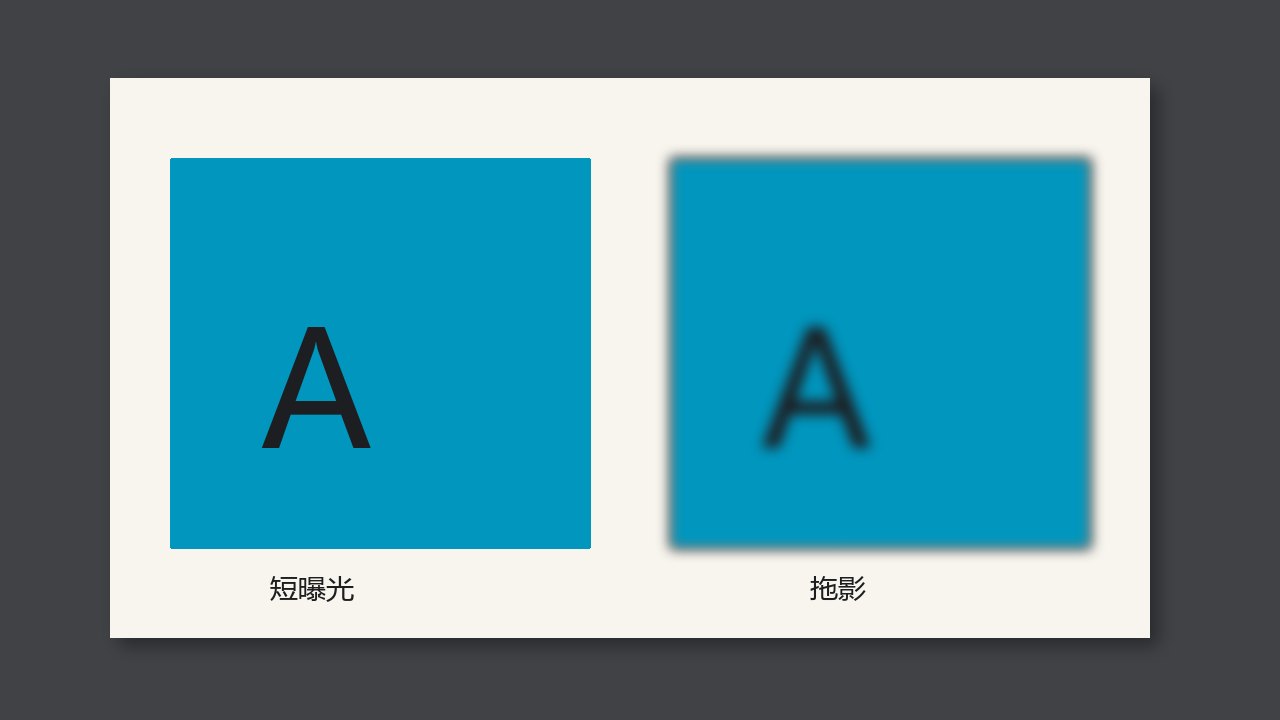
高速饮料线上先失败的通常是曝光跟不上,缺陷被拉毛,而不是软件突然变笨。车速 200 米/分、像素 0.05 毫米时,走过一像素大约 15 微秒。曝光若远长于这个时间,细缺陷会糊...