套准差多少才算合格
2013 版胶印标准把任意两色的最大间隙放在 0.10 mm。小反白字上这一丝已经是脏边,咬口的标记也不能代表纸尾。
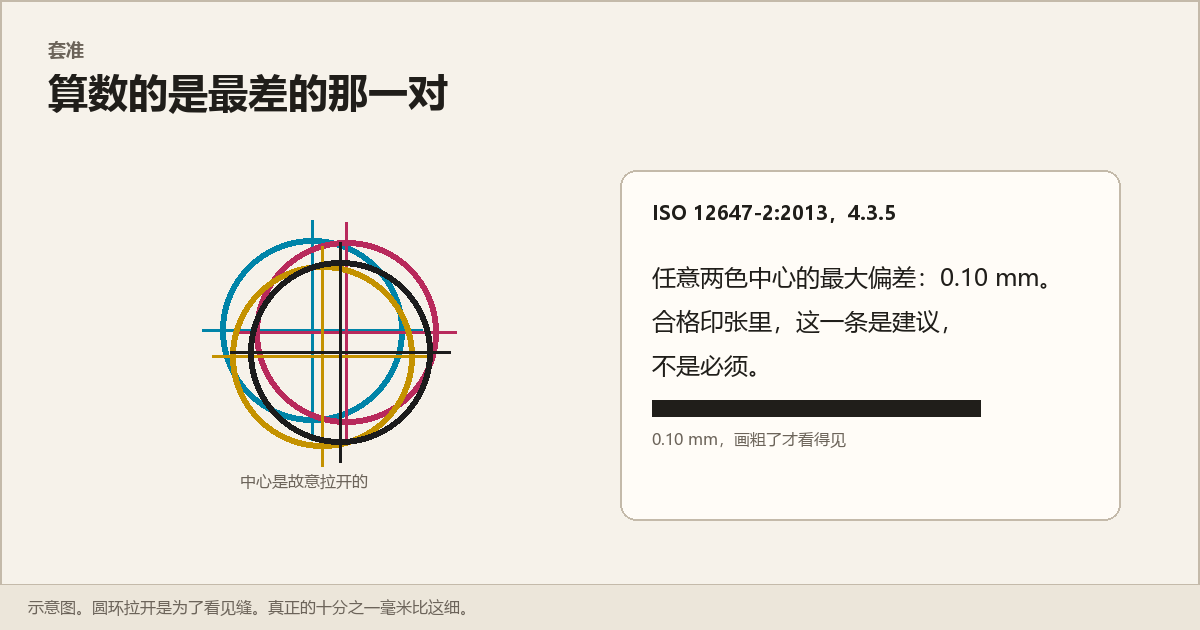
一台 70×100 的单张纸,150 克铜版,175 线。收纸台旁边站着客户,放大镜压在一排 6 磅的反白字上。字是四色叠出来的。青和品红没有叠在一起,字的左边一道色边,右边又是另一道。机长看过咬口旁边的套准线,说合格。两个人看的是同一张纸,看的不是同一个地方。
这种争执最后总会落到 0.10 mm 上。屋子里几乎没人记得这个数原来那句话是怎么写的。
条款里到底写了什么
ISO 12647-2:2013 的 4.3.5 说:任意两色套准中心的最大偏差,不得超过 0.10 mm。这句话里有两个词比那个十分之一毫米更要紧。
“任意两色”指的是最差的那一对。青对黑可以很紧,品红对黄却是开的,结果就是品红和黄。把好的几对平均进坏的那一对,不是这条要的算法。“最大”也是同一个意思。只读最好看的那个标记,等于没量这张纸。
同一份标准接着做了一件让人意外的事。只听过“ISO 就是一丝”的人,很少往下看 4.3.6。合格印张必须满足的,是控制条、油墨实地颜色、网点增大和中间调扩展。图像位置写在“应当满足”的那一栏里。公差在自己那一节里用的是“不得超过”,到了判定整张印张合不合格的时候,又把它放进建议项。客户当然可以把 0.10 mm 写进合同,写成硬性不合格。标准自己把套准当成建议,把实地和网点增大当成必须。有人拿“ISO”来压套准,先问他指的是哪一句。
上一版更紧一点,也更松一点。2004 年版写的是:中等幅面、纸张超过 65 g/m² 时,任意两色图像中心的最大偏差不超过 0.08 mm;其余情况 0.12 mm。按那一版干活的厂,嘴里还是“八丝”,好像标准没改过。厚铜版上,2013 年的数比他们记得的略松。轻量卷筒纸上,又比旧数略紧。不说哪一版、哪一条,就报一个“一丝”,两家厂会用两套规矩给同一张活盖章。
一丝和一行网点
175 线时,一行网点是 1/175 英寸,也就是 0.145 mm。半行大约 0.07 mm。车间里说的“不超过半行网点”,比 0.10 mm 紧,铜版商业活上这是条说得通的厂规。它不是 ISO 的数。工单写半行,就按半行量。工单写 ISO 12647-2:2013,4.3.5 里写的是 0.10 mm,而且它还在合格清单的建议栏里。
空白边的套准线有没有用,取决于线本身画多粗。很多商用套准线就按大约一丝来画。两色叠在一起,你看见一条线。一对色错开了这条线的宽度,纸就从中间透出来,成为一条亮缝。那条缝不是提醒你再去找相机。对一条画成 0.10 mm 的线来说,缝已经是限度。
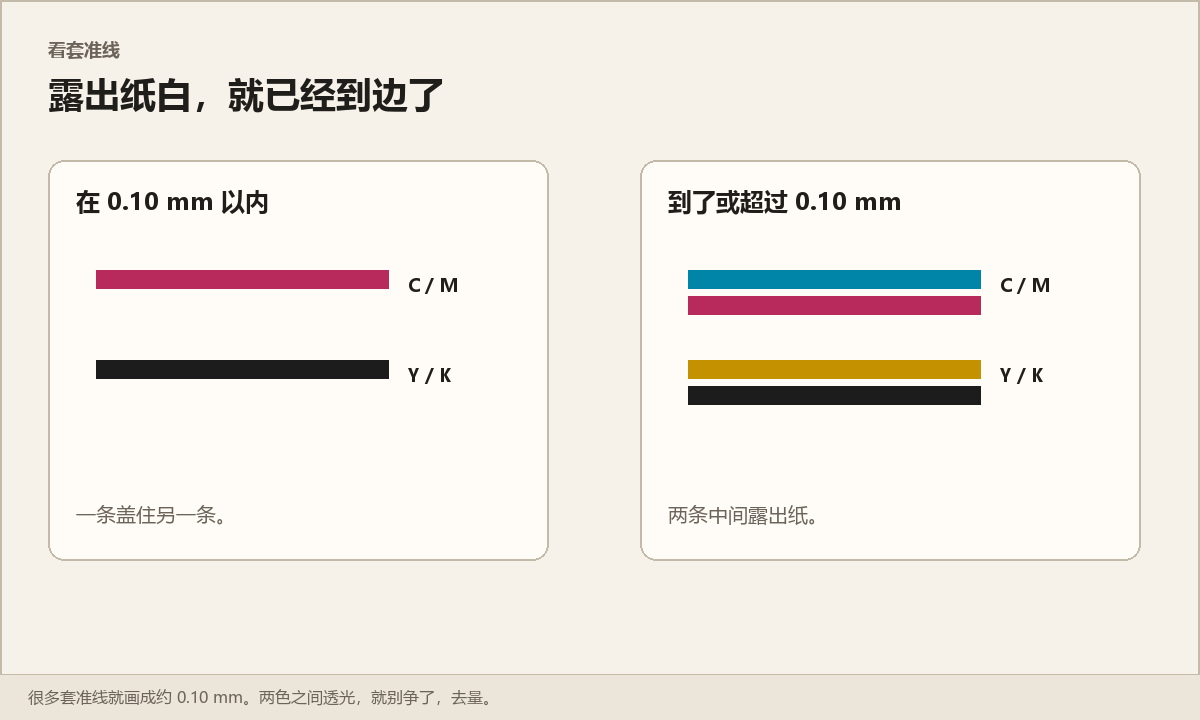
标记上的游标,或者机器自带的套准相机,可以给你一个数,不必再争线有多粗。读最差的那一对。然后把纸走一遍。相机只对着咬口那个标记,就是只对着这张纸最好过的一头。
咬口能过,纸尾过不了
单张纸胶印走纸的时候会吃水。纸经过几个色组,幅面方向的尺寸会变。结果通常叫扇出:咬口还套得上,越到纸尾,颜色越往两边走。周向误差是另一回事,来自包衬和印长,表现在走纸方向上,不是在幅面方向上。左右误差则是侧规,或者一块被拉斜的印版。
这三样不是同一个旋钮能解决的。拉斜印版可以去掉一个扭转,去不掉一个弓,也止不住纸尾从第一张拉到最后一张越来越大。橡皮布下面加包衬,印长就变了。误差其实是弯版弯歪了,人却去动包衬,后半段校车都在追自己刚造出来的那个长度。
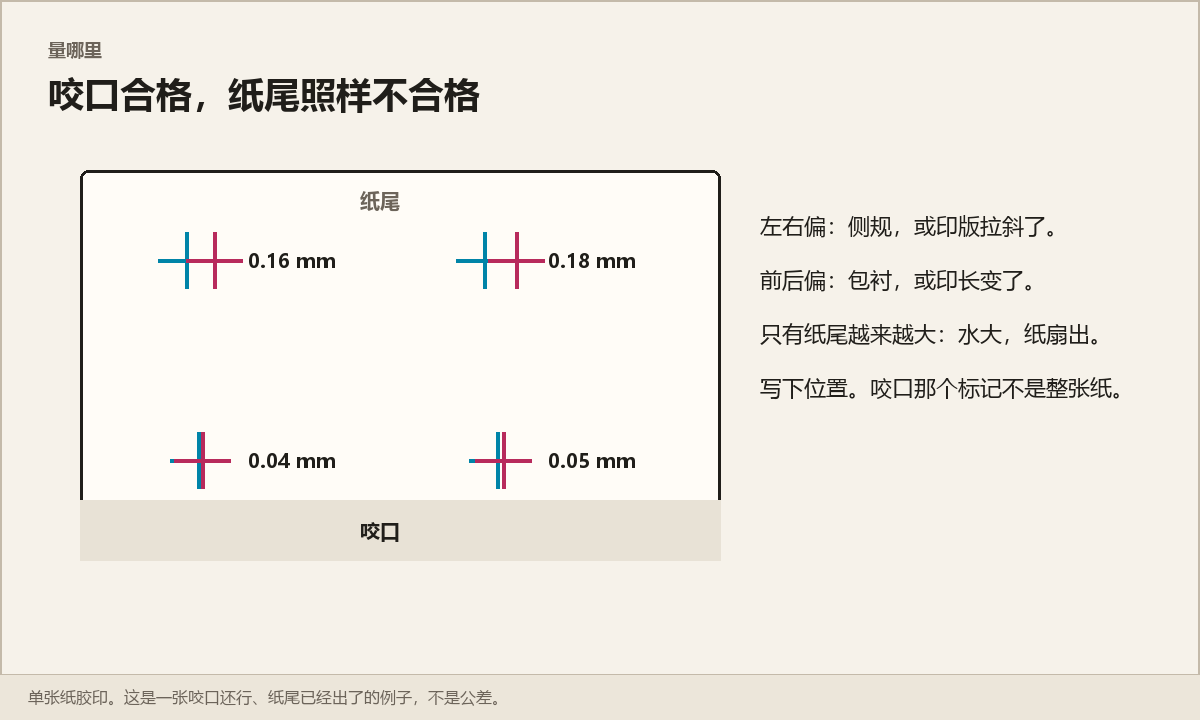
图上的数是一张纸,不是公差。会吵起来的就是这种纸:机长看的标记在 0.05 mm 以内,客户放大镜底下的反白字在纸尾方向三分之二的地方,更接近 0.16 mm。两个观察都没错。这张纸不是一个数。
把位置写下来。咬口、纸尾、传动侧、操作侧。一个没有位置的读数,下一张对不上,退货的时候也说不清。
一丝已经太多的活
0.10 mm 是胶印过程控制的上限。有些真正在印的东西,用这个上限会很难看。
大约 8 磅以下的反白字,又压在四色实地上,套准线还没显得夸张,字边已经起毛。0.15 mm 的细线也一样。肤色上一条青边,仪器仍会把它叫作一丝,眼睛把它叫脏。标准给过程一个数,没有错。这个数从来不是承诺:每一种设计走到这个限度都好看。设计受不了一丝,就得在出片之前写在工单上。等到收纸台,客户和放大镜已经在了,那是同一种事实里最贵的发现方式。
还有一个地方,胶印的一丝不该跟着走。柔印标签和凹印机组,不会因为文件是按胶印样签的,就自动适用 0.10 mm。那些工艺有自己的文件。因为谁都只记得胶印这个数,就把它抄进柔印报告,标签厂会为一份根本不是写给这个工艺的公差挨骂。
套准线还救不了一种东西:用两色以上的油墨做出来的条码、小标志和细线。这时候套准就是产品本身,不是空白边上的事。任何两色一动就会坏的东西,在制版时改成一色。这是印前的决定。侧规调得再仔细,双色细线也不会有单色细线稳。
先动什么,什么先别动
按顺序来。套准上亏掉的时间,多半是第三种原因还没看,就已经在调第一种。
先看版,再看机器。一起出版、同一台弯版机弯出来的一套版,对角线应该一致。老的胶片规矩是:一组处于平衡状态的版,对角线相差不超过 0.02%。现在的版,只要有一块弯歪,照样会动。如果每一张都一样,看起来是个扭转,先怀疑版,不要先怀疑墨。
然后是规矩。左右整张纸一样的偏移,动侧规。前后整张纸一样的偏移,动前规和咬牙。只有扭转才拉版。不要用拉版去掩盖扇出。
咬口在整车里是稳的,纸尾却一直在长大,版就别动了。这个形状是水。水量收到版还干净为止,再看纸的纹向和涂层。加墨去“盖住”套准毛边,只会让毛边颜色更深,不会把两色重新叠回去。
机台在第一张好纸和最后一张之间自己会走动 0.08 mm,就不要去追 0.02 mm。车要守得住。签样上的标记完美,后面两千张纸尾一直在漂,这种不合格,签样从来就抓不到。从正车里抽纸,不要只在校车时抽。读数还是第一次写下的那些位置。
跟这批活走的记录,三行就够。最差的那一对颜色。在纸上的位置。从第一张签样到接近车尾的一张,这个读数有没有守住。一张没有位置的套准相机打印,是标记的照片,不是这批活的照片。